
QR-kód
Termékek
Lépjen kapcsolatba velünk


Fax
+86-574-87168065

Email

Cím
Luotuo ipari terület, Zhenhai kerület, Ningbo város, Kína

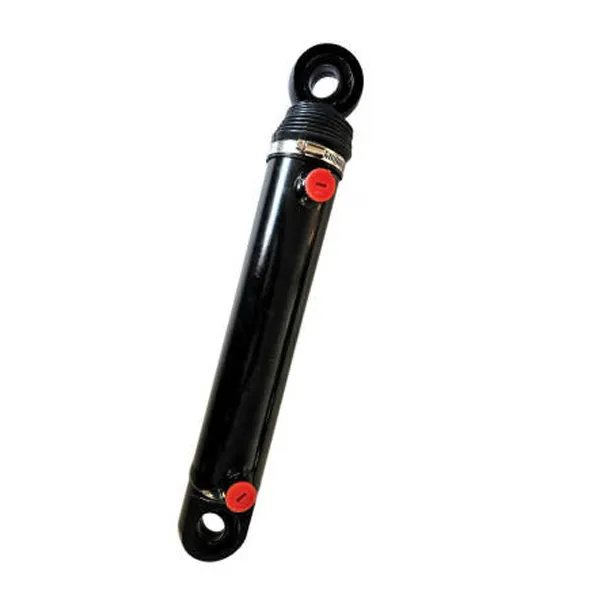
Egy tipikus betakarítási szezonban egy mezőgazdasági hidraulikus henger akár 20 000-szer is megfordulhat, és 200 bar feletti nyomás alatt működik. A hengerrúd folyamatosan kinyúlik és visszahúzódik a terménymaradványokon, a talajporon és a vegyszermaradványokon keresztül. A műtrágyák erősen maró hatású ammóniumsókat tartalmaznak. A peszticidek gyakran tartalmaznak kénvegyületeket, amelyek megtámadják a fémfelületeket. A reggeli harmatból és az öntözővízből származó nedvesség tökéletes környezetet teremt az elektrokémiai korrózióhoz. Az ismételt mechanikai ciklusok és az állandó vegyszerhatás kombinációja a mezőgazdasági hengereket a legigényesebb hidraulikus alkalmazások közé teszi bármely iparágban.
Az iparági adatok azt mutatják, hogy a mezőgazdasági berendezésekben a hidraulikus hengerek cseréjének körülbelül 35%-át a korrózióval kapcsolatos meghibásodások teszik ki. A gazdasági hatás messze túlmutat a cserealkatrészek költségén. A betakarítási csúcsszezonban meghibásodott henger 8-12 órára leállíthatja a kombájnokat, ami óránként 1500-3000 dollár bevételkiesést jelent. Ez a cikk szisztematikus technikai elemzést nyújt arról, hogy a korrózióállóság miért kritikus a mezőgazdaságbanhidraulikus hengerek. Megvizsgálja a korróziós mechanizmusokat, azok hatását a henger teljesítményére, az anyagválasztási stratégiákat, a védőbevonat-technológiákat, valamint a korrózióállóság és a teljes birtoklási költség közötti összefüggést. Az elemzés a terepi meghibásodási adatokon, a laboratóriumi korróziós vizsgálatokon és a mezőgazdasági hidraulikus alkatrészekre vonatkozó ipari szabványokon alapul.
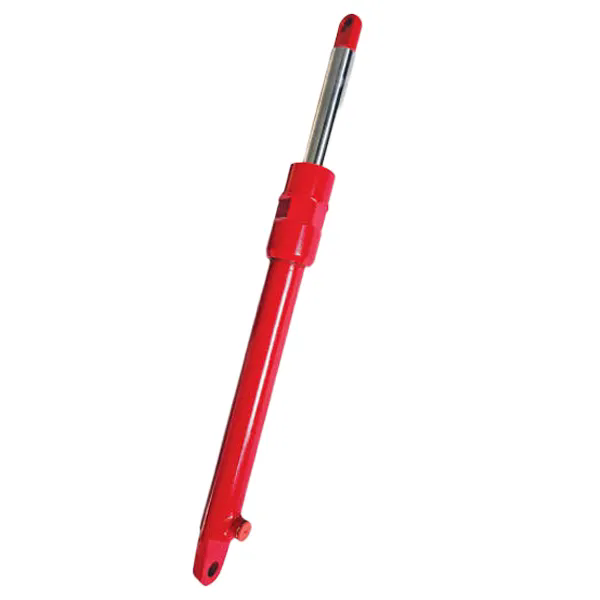
A mezőgazdasági hidraulikus munkahengerek a környezeti stresszhatások egyedülállóan agresszív kombinációjának vannak kitéve. Ellentétben az ipari hidraulikus alkalmazásokkal, ahol a környezeti feltételek viszonylag szabályozottak, a mezőgazdasági berendezések nyílt területeken működnek, ahol a nedvességnek, vegyszereknek és koptató anyagoknak való kitettség folyamatos. Az alábbi elemzés azonosítja az elsődleges korróziós mechanizmusokat és az azokat felgyorsító konkrét környezeti tényezőket.
1. korróziós mechanizmus: Egyenletes korrózió (általános rozsdásodás).Ez a hengerfelületek korróziójának leggyakoribb formája, amely akkor fordul elő, ha a csupasz acél nedvességnek és oxigénnek van kitéve. A reakció sebességét felgyorsítja az elektrolitok jelenléte, például a műtrágyákban található sók. A korróziós termék (rozsda) porózus, és nem képez védőréteget, így a korróziós folyamat ellenőrizetlenül folytatódhat. A gyárunk által végzett vizsgálat során egy szabványos szénacél hengerrúd, amelyet 25 °C-on 5%-os ammónium-szulfát oldattal kezeltek, 72 órán belül mérhető felületi lyukképződést mutatott.
2. korróziós mechanizmus: lyukkorrózió.A lyukasztás a korrózió lokális formája, amely kis üregeket vagy lyukakat hoz létre a fém felületén. Különösen veszélyes, mert mélyen behatolhat a fémbe, miközben a környező felület nagyjából sértetlen marad. A gödrösödést az acélfelületen lévő védőoxidréteg helyi lebomlása okozza, amelyet gyakran műtrágyákból vagy növényvédő szerekből származó kloridionok okoznak. A gödrök a keletkezésük után gyorsan terjedhetnek a mechanikai igénybevétel és a korróziós hatás együttes hatása alatt. A nagy ciklusú körülmények között működő betakarítógép hidraulikus hengereinél egyetlen gödör feszültségkoncentrációs pontként működhet, ami kifáradási repedés kialakulásához és esetleges rúdtöréshez vezethet.
3. korróziós mechanizmus: feszültségkorróziós repedés (SCC).Az SCC a húzófeszültség és a korrozív környezet együttes hatása. Különösen fontos a hidraulikus hengerrudak esetében, amelyek működés közben folyamatos húzófeszültségnek vannak kitéve. Az SCC lényegesen gyorsabban terjesztheti a repedéseket, mint a tisztán mechanikai kifáradás, ami hirtelen és váratlan meghibásodáshoz vezet. A kloridionok és a magas pH-jú környezet ismerten elősegíti az SCC-t bizonyos acélminőségeknél.
4. korróziós mechanizmus: Galvanikus korrózió.Ez akkor fordul elő, ha két különböző fém érintkezik elektromosan elektrolit jelenlétében. Hidraulikus hengerben galvanikus korrózió léphet fel a hengerrúd (tipikusan edzett acél) és a dugattyú vagy a zárókupak (gyakran öntöttvas vagy alumínium) között. A súlyosság a fémek közötti elektrokémiai potenciálkülönbségtől és az elektrolit vezetőképességétől függ. Mezőgazdasági környezetben, ahol a berendezéseket gyakran sóval terhelt műtrágyák érik, a galvanikus korrózió jelentős tényező lehet.
Területi adatok: Korróziós arányok különböző mezőgazdasági környezetekben.
| Környezet | Korróziós sebesség (μm/év) | Idő a 0,5 mm-es gödörmélységig | Elsődleges Agresszor |
| Száraz tárolás - tiszta | 5-10 | 50-100 év | Egyik sem |
| Száraz szántóföldi működés | 15-25 | 20-33 év | Porkopás + nedvesség |
| Nedves mező (öntözött) | 40-60 | 8-12 év | Víz + oxigén |
| Műtrágya kijuttatás | 80-120 | 4-6 év | Ammónium sók |
| Tengerparti/tengeri hatások | 100-150 | 3-5 év | Klorid ionok |
A Raydafon Technology Group Co., Limitednél több mint 500 mezőgazdasági henger-visszaküldés korróziós meghibásodási adatait elemeztük öt év alatt. Az adatok azt mutatják, hogy a leggyakoribb korróziós helyek a dugattyúrúd felülete (különösen azon a területen, amely a henger visszahúzásakor szabadon marad), a rúdszem menetei és a tömítési hornyok. Ezen elemzés alapján kidolgoztuk a korrózióállóságra vonatkozó specifikációt, amely minden egyes hibazónára vonatkozik. A specifikáció tartalmazza az anyagválasztást, a felületkezelést és a tervezési módosításokat, amelyek minimalizálják a korróziós károk kockázatát.
A korrózió nem pusztán kozmetikai probléma; közvetlen, számszerűsíthető hatással van a mezőgazdasági hidraulikus hengerek teljesítményére, megbízhatóságára és biztonságára. A következő elemzés azonosítja az elsődleges teljesítménycsökkenési mechanizmusokat és azok betakarítási műveletekre gyakorolt következményeit.
1. teljesítményromlás: tömítés meghibásodása és belső szivárgás.A hengerrúd felületén a korrózió mikroszkopikus tökéletlenségeket hoz létre, amelyek lekoptatják a rúdtömítéseket minden kihúzási és visszahúzási ciklus során. Ezek a tömítések kopó részecskéi a korróziós termékekkel együtt bejutnak a hidraulikus rendszerbe, és további károkat okoznak a szivattyúkban és szelepekben. Egy gyárunk által végzett tanulmány megállapította, hogy a 0,05 mm-nél nagyobb felületi lyukasztásos hengerrúd akár 400%-kal is megnövelheti a tömítések kopását a sima, korróziómentes felülethez képest. Az ebből eredő belső szivárgás csökkenti a henger hatékonyságát, és magasabb hidraulikus nyomást igényel az azonos kimeneti erő eléréséhez. Ez megnövekedett üzemanyag-fogyasztást és csökkentett teljesítményt jelent a betakarítógép egyéb hidraulikus funkcióihoz.
Teljesítményromlás 2: Fokozott súrlódás és tapadás.A korróziós termékek, különösen a vas-oxid (rozsda) olyan koptató részecskék, amelyek növelik a súrlódást a dugattyúrúd és a hengercsapágy között. Ez a megnövekedett súrlódás a henger megtapadását vagy rázkódását okozhatja működés közben, ami szaggatott mozgáshoz és a vezérlési pontosság csökkenéséhez vezethet. A sima, pontos pozicionálást igénylő betakarító berendezéseknél (mint például a vágóasztal magasságának szabályozása) ez a leromlás jelentősen befolyásolhatja a termés minőségét és a betakarítás hatékonyságát. Súlyos esetekben a megnövekedett súrlódás legyőzheti a rendelkezésre álló hidraulikus erőt, ami miatt a henger nem tud kinyúlni vagy visszahúzódni.
Teljesítményromlás 3: Csökkent statikus szilárdság.A korrózió csökkenti a hengerrúd és a cső teherhordó keresztmetszetét. Egy 50 mm átmérőjű hengerrúdnál a 0,5 mm-es egyenletes korróziós réteg 2%-kal csökkenti a keresztmetszeti területet, ami körülbelül 2%-kal csökkenti a rúd szakítóképességét. A lokalizált lyukak azonban feszültségkoncentrációs tényezőket (Kt) hoznak létre, amelyek a gödör mélységétől és geometriájától függően 50%-kal vagy még többel csökkenthetik a rúd kifáradási szilárdságát. Ez az a mechanizmus, amely a betakarító berendezésekben hirtelen rúdtörésekhez vezet, gyakran jelentős előzetes figyelmeztetés nélkül.
Biztonsági romlás: Nagynyomású olaj kilépése.Amikor a korrózió áthatol a hengercső falán vagy megsérti a rúd tömítését, utat hoz létre a nagynyomású hidraulikaolaj kiáramlásához. Ez az olajsugár súlyos sérüléseket okozhat a kezelőknek, ha a permet útjában vannak. Ezenkívül a mezőre szivárgó olaj környezetszennyezési problémákat és potenciális csúszásveszélyt okoz. A hidraulikus hengerek meghibásodására vonatkozó iparági szabvány az, hogy a meghibásodási módnak "hibabiztosnak" kell lennie, ami azt jelenti, hogy a henger nem hozhat létre olyan állapotot, amely a kezelőket vagy a szomszédos berendezéseket károsíthatja. Az előzetes figyelmeztetés nélkül fellépő korrózió okozta meghibásodások egyértelműen sértik ezt az elvet.
Gazdasági hatás: leállások és javítási költségek.
| Hiba mód | Átlagos állásidő | Javítási költség (alkatrészek + munkadíj) | Elveszett betakarítási érték (24 órás)** | Incidensenkénti összköltség |
| Tömítéshiba (korrózió okozta) | 4-6 óra | 800-1500 dollár | 6000-12000 dollár | 6800-13500 dollár |
| Rúdpontozás (pitting) | 8-12 óra | 1500-3000 dollár | 12 000-24 000 dollár | 13 500-27 000 dollár |
| Rúdtörés (SCC) | 16-24 óra | 3000-6000 dollár | 24 000-48 000 dollár | 27 000-54 000 dollár |
| A cső tűlyuk szivárgása | 12-18 óra | 2000-4000 dollár | 18 000-36 000 dollár | 20 000-40 000 dollár |
** Egy 500 000 USD értékű kombájn alapján, amely 24 órán keresztül működik a búza betakarítási csúcsszezonjában.
A mezőgazdasági hidraulikus hengerek anyagának kiválasztásánál egyensúlyban kell tartani a korrózióállóságot, a mechanikai szilárdságot, a kopásállóságot és a költségeket. Nincs egyetlen anyag, amely mindezeket a tényezőket optimalizálná, ezért a kiválasztási folyamat kompromisszumokat foglal magában az adott alkalmazás és működési környezet alapján. Ez a rész a Harvester hidraulikus munkahenger alkatrészeiben használt anyagokat és azok korrózióállósági jellemzőit vizsgálja.
Dugattyúrúd anyagai:A dugattyúrúd a Harvester hidraulikus munkahenger legkorróziókritikusabb alkatrésze, mivel közvetlenül ki van téve a külső környezet hatásának. A mezőgazdasági hengerrudak legelterjedtebb anyaga az indukciósan edzett és kemény krómozott szénacél (általában AISI 1045 vagy azzal egyenértékű). Ez jó egyensúlyt biztosít az erő és a korrózióvédelem között, mérsékelt költségek mellett. Ennek a rendszernek a korrózióállóságát elsősorban a kemény krómozás biztosítja, amelynek vastagsága jellemzően 20-40 μm. A krómozásnak azonban vannak benne rejlő mikrorepedések, amelyek lehetővé teszik, hogy a korrozív hatás elérje az alatta lévő acélt, ami lyukasztáshoz és esetleges meghibásodáshoz vezethet.
Igényesebb alkalmazásokhoz alternatív anyagok állnak rendelkezésre. Az olyan rozsdamentes acélminőségek, mint a 316L, kiváló korrózióállóságot biztosítanak, de kisebb szilárdsággal és magasabb anyagköltséggel rendelkeznek, mint a szénacél. Azokban az alkalmazásokban, ahol a korrózió komoly aggodalomra ad okot, gyakran javasoljuk a rozsdamentes acél rudakat megmunkálás utáni passzivációs kezeléssel. A harmadik lehetőség a nikkel-krómozott rudak használata, amelyek kétrétegű védelmi rendszert biztosítanak, jobb korrózióállósággal a hagyományos krómozáshoz képest. Az alábbi táblázat összehasonlítja a szokásos rúdanyagok korrózióállóságát.
A henger cső anyaga:A hengercsövet jellemzően hidegen húzott varrat nélküli acélcsőből (ST52.4 vagy azzal egyenértékű) gyártják, csiszolt belső felülettel. A csövet festék vagy porfesték védi a külső korróziótól. A belső korrózió általában kevésbé aggodalomra ad okot, mert a csövet folyamatosan nedvesíti hidraulikaolaj, ami bizonyos fokú védelmet nyújt. Ha azonban az olaj vízzel szennyeződik (a hőmérséklet-ingadozásokból származó kondenzvíz), belső korrózió léphet fel.
Dugattyú és zárósapka anyagai:Ezeket az alkatrészeket jellemzően gömbgrafitos vasból (GJS 400-15) vagy kovácsolt acélból gyártják. Ezen anyagok korrózióállósága kevésbé kritikus, mint a rúd, mivel nincsenek közvetlenül kitéve a külső környezet hatásának. A tömítés hornyainak korróziója azonban veszélyeztetheti a tömítés integritását, ami szivárgáshoz vezethet.
A hengeranyagok korrózióállóságának összehasonlítása.
| Összetevő | Anyag | Korrózióállósági besorolás | Relatív költségtényező | Tipikus alkalmazás |
| Rúd | 1045+ kemény króm | Mérsékelt | 1.0 | Normál mezőgazdasági |
| Rúd | 1045 + Nikkel króm | Jó | 1,2-1,3 | Nedves/enyhén maró hatású |
| Rúd | 316L rozsdamentes acél | Kiváló | 2,5-3,0 | Korrozív környezet |
| Rúd | 17-4PH Rozsdamentes | Kiváló | 3,5-4,5 | Nagy szilárdság + maró hatású |
| Cső | ST52.4 + festék | Mérsékelt | 1.0 | Normál mezőgazdasági |
| Cső | ST52.4 + púderfesték | Jó | 1,1-1,2 | Nedves környezet |
| Cső | 316L (anyagbővítés) | Kiváló | 3,0-4,0 | Súlyos korrozív környezet |
Raydafon gyárunk olyan anyagspecifikációkat tart fenn, amelyek meghatározzák az egyes alkatrészek minimálisan elfogadható korrózióállóságát. Szabványos mezőgazdasági alkalmazásokhoz javasoljuk az indukciósan edzett 1045-ös acélrudak használatát, kemény krómozással és nikkel alátéttel. Azoknál az alkalmazásoknál, ahol a palack műtrágyának, peszticideknek vagy sós körülményeknek van kitéve, javasoljuk, hogy cserélje ki a 316 literes rozsdamentes acél rudakat és csöveket.
A mezőgazdasági hidraulikus munkahengerek korrózióállóságában az anyagválasztás mellett kritikus szerepet játszanak a felületvédelmi technológiák. A bevonatrendszer hatékonysága több tényezőtől függ: a bevonat összetételétől, az aljzat előkészítésétől, a felhordási folyamattól és a bevonat vastagságától. Ez a rész áttekinti az iparban alkalmazott elsődleges bevonási technológiákat, és bemutatja a gyárunk által végzett gyorsított korróziós tesztek eredményeit.
Kemény krómozás (galvanizált króm).A kemény krómozás a hidraulikus hengerrudak ipari szabványa. A krómréteg kiváló kopásállóságot, alacsony súrlódást és mérsékelt korrózióállóságot biztosít. A krómréteg vastagsága jellemzően 20-40μm. A kemény krómozás hátránya a krómlerakódás eredendő porozitása. A krómrétegben lévő mikrorepedések lehetővé teszik, hogy a nedvesség elérje az acél hordozót, ami helyi korrózióhoz vezethet a repedéseknél. Ennek enyhítésére egyes gyártók nikkel alátétet alkalmaznak a krómréteg előtt, amely korróziógátlót biztosít. A nikkel-króm bevonat kombinációja lényegesen jobb korrózióállóságot biztosít, mint a króm önmagában.
Nikkelezés (elektromos nikkel).Az elektromos nikkelezés egy kémiai leválasztási eljárás, amely egyenletes, kemény és korrózióálló bevonatot hoz létre. A nikkel bevonat nem porózus, és kiváló védelmet nyújt a korrózió ellen. Az elektromos mentes nikkelt gyakran olyan alkatrészekre alkalmazzák, amelyek nagy korrózióállóságot igényelnek, de nincsenek kitéve erős kopásnak. A bevonat vastagsága jellemzően 10-25 μm. A betakarítógép hidraulikus hengeréhez néha elektromentes nikkelt használnak a csúcskategóriás egységek rúdfelületén.
Termikus spray bevonatok (kerámia, keményfém, fém).A hőpermetezési eljárások, mint például a HVOF (High Velocity Oxy-Fuel), bevonatokat raknak le úgy, hogy olvadt vagy félig olvadt részecskéket juttatnak a hordozóra. A keményfém bevonatok kiváló kopásállóságot és jó korrózióállóságot biztosítanak megfelelő tömítés esetén. A kerámia bevonatok (króm-oxid, alumínium-oxid) kivételes korrózióállóságot és keménységet biztosítanak, de törékenyebbek lehetnek, mint a fémes bevonatok.
Festék- és porfestő rendszerek.A hengercső külső felületeinél és a végsapkáknál festék- és porbevonat-rendszerek biztosítják az elsődleges korrózióvédelmet. A bevonatrendszer jellemzően egy alapozóból, egy közbenső rétegből és egy fedőbevonatból áll. Az alapozó a tapadást és a kezdeti korrózióvédelmet, a közbülső réteg vastagságot és záró tulajdonságokat, a fedőréteg pedig UV-állóságot és esztétikus megjelenést biztosít. A mezőgazdasági hengerek teljes bevonatvastagsága jellemzően 80-120 μm.
Az alábbi táblázat összefoglalja a különböző bevonatrendszerek korrózióállósági vizsgálati eredményeit, sópermetes vizsgálat (ASTM B117) és ciklikus korróziós vizsgálat (ISO 11997) alapján.
| Bevonatrendszer | Alkalmazási mód | Vastagság (μm) | Sópermet teszt (órák az első rozsdásodásig) | Ciklikus teszt (hetek a sikertelenségig) |
| Kemény króm (20 μm) | Galvanizálás | 20-25 | 200-300 | 4-6 |
| Nikkel-króm (10 μm Ni + 25 μm Cr) | Galvanizálás | 35-40 | 500-700 | 8-12 |
| Elektromos nikkel (25 μm) | Kémiai lerakódás | 22-28 | 600-800 | 10-14 |
| HVOF WC-12Co (20μm) | Termikus spray | 18-22 | 800-1000 | 12-18 |
| Festékrendszer (alapozó+fedőlakk) | Permetezés | 80-120 | 400-600 | 8-12 |
| Porbevonat (epoxi/poliészter) | Elektrosztatikus permetezés + térhálósodás | 60-100 | 500-700 | 10-14 |
Ezen vizsgálati eredmények és a terepi teljesítményadatok alapján gyárunk kidolgozta a betakarítógép hidraulikus hengerének szabványos bevonat specifikációját. A rúdhoz 10-12μm nikkel alsó rétegvastagságú és 25-30μm króm felső rétegű nikkel-króm bevonatrendszert ajánlunk. Külső felületekre háromrétegű festési rendszert (cinkben gazdag alapozó, epoxi intermedier és poliuretán fedőréteg) ajánlunk 100-120μm összvastagságban. Ez a specifikáció optimális egyensúlyt biztosít a korrózióvédelem és a költségek között, és dokumentáltan 5000 órát meghaladó üzemi élettartamot dokumentáltunk ezzel a rendszerrel.
A mezőgazdasági hidraulikus hengerek fokozott korrózióállóságába való befektetés alapvetően gazdaságos döntés. Míg a magasabb specifikációjú anyagok és bevonatrendszerek kezdeti költségei magasabbak, ezek csökkenthetik a teljes birtoklási költséget a berendezés életciklusa során. Ez a rész egy módszertant mutat be a korrózióállóság gazdasági hatásának értékelésére, és kvantitatív elemzést ad a valós működési feltételek alapján.
Teljes birtoklási költség modell:A hidraulikus henger TCO-ja magában foglalja a kezdeti beszerzési költséget, a megelőző karbantartás költségeit, a javítási alkatrészek költségét, a javítási munka költségét és az állásidő gazdasági hatását. A korrózióállóság mindegyik költségelemet érinti. A rossz korrózióállóságú hengernek magasabb a karbantartási költsége, gyakoribb javítása, rövidebb élettartama és több leállási ideje, mint egy fokozott korrózióvédelemmel rendelkező hengernek. A TCO elemzésnek figyelembe kell vennie a szántóföldi meghibásodásokhoz kapcsolódó közvetett költségeket is, mint például a berendezés meghibásodása miatti terméskárosodás és a biztonsági események.
A korrózióállósági beruházás gazdasági elemzése:TCO-elemzést végeztünk három arató-hidraulikus munkahenger-konfigurációra vonatkozóan, amelyeket egy 300 LE-s kombájnon használtak egy tipikus közép-nyugati amerikai mezőgazdasági környezetben. A konfigurációk a következők voltak: (a) szabványos korrózióvédelem (1045 rúd + keménykróm; szabványos festék); b) fokozott korrózióvédelem (1045 rúd + nikkel-króm; porfesték); és (c) maximális korrózióvédelem (316 literes rúd + elektromos nikkel; prémium festékrendszer).
Az elemzést a berendezés 10 éves életciklusára vonatkoztatva végezték, évi 500 üzemórát feltételezve (2500 óra szezononként, 5 évszak a kombájn tipikus élettartama a csere előtt). Az állásidő költségét óránként 1500 dollárra becsülték, egy 300 LE-s kombájn átlagos működési költségei alapján.
| Költségelem | Szabványos védelem | Fokozott védelem | Maximális védelem |
| A henger kezdeti költsége | 4500 dollár | 6200 dollár | 9800 dollár |
| Várható élettartam (óra) | 2000 | 4000 | 8000 |
| Cserék száma (10 év) | 5 | 2.5 | 1.25 |
| Csereköltség (összesen) | 22 500 dollár | 15 500 dollár | 12 250 dollár |
| Csere munkaerőköltsége | 7500 dollár | 4000 dollár | 2000 dollár |
| Leállási költség (hibánként) | 6000 dollár | 6000 dollár | 6000 dollár |
| Teljes állásidő költség (10 év) | 30 000 dollár | 15 000 dollár | 7500 dollár |
| Teljes tulajdonlási költség | 60 000 dollár | 34 500 dollár | 21 750 dollár |
| Megtakarítás vs. Standard | — | 25 500 dollár | 38 250 dollár |
Az elemzés azt mutatja, hogy a fokozott korrózióvédelembe való befektetés jelentős gazdasági megtérülést eredményez. A maximális védőhenger annak ellenére, hogy több mint kétszerese a standard henger kezdeti költségének, 38 250 dollárral csökkentette a TCO-t a 10 éves időszak alatt. A továbbfejlesztett védőhenger 25 500 dollárral csökkentette a TCO-t. Ezek a megtakarítások elsősorban a kevesebb cserével és a leállási költségek csökkentésével érhetők el. atRaydafon Technology Group Co., Limited, ügyfeleinknek TCO-elemzéseket biztosítunk konkrét alkalmazásaikhoz, hogy segítsünk nekik megalapozott beszerzési döntéseket hozni.
1. kérdés: Hogyan tudhatom meg, hogy a korrózió elkezdi-e befolyásolni a hengeremet, mielőtt az meghibásodik?
Válasz: A korrózió megjelenésének számos vizuális és teljesítménymutatója van. A dugattyúrúdon keresse a következő jeleket: rozsdaszínű csíkok vagy foltok jelenléte a rúd felületén, amikor a henger be van húzva; látható gödrösödés, amely érdes tapintású lesz, és kis sötét foltokként is látható lehet; és a rúd felületének csökkent simasága, ami a körmének a rúdon való átcsúsztatásával érezhető. A teljesítményt tekintve megnövekedett tömítésszivárgást észlelhet, amely a hengerrúd tömítéséből kifolyó olajként, a nagyobb súrlódás miatti megnövekedett működési zajban és a működési sebesség csökkenésében nyilvánul meg. Ha ezen jelek bármelyike megjelenik, a palackot ellenőrizni kell, és szükség esetén szervizelni kell.
2. kérdés: Mennyi a korrózióálló mezőgazdasági hidraulikus munkahenger jellemző élettartama?
Válasz: Egy jól megtervezett és legyártott mezőgazdasági hidraulika munkahenger, megfelelő korrózióvédelemmel, élettartama jellemzően 3000-5000 üzemóra. A fokozott korrózióvédelemmel ellátott hengerek esetében (például nikkel-króm rudak és porbevonat) az élettartam 7000-10 000 órára meghosszabbítható. Ezek az adatok a gyárunk által gyűjtött terepi teljesítményadatokon alapulnak, és a felhasználó sajátos működési feltételeitől és karbantartási gyakorlatától függenek. A rendszeres karbantartás elengedhetetlen az élettartam maximalizálásához.
3. kérdés: Felszerelhetek-e utólag egy szabványos hengert korrózióálló alkatrészekkel?
Válasz: Igen, lehet szabványos hengert korrózióálló alkatrészekkel utólag felszerelni, de az utólagos felszerelés terjedelme a szükséges védelem mértékétől függ. A fejlesztés legkritikusabb alkatrésze a dugattyúrúd. A szabványos króm rúd nikkel-króm vagy rozsdamentes acél rúddal való cseréje jelentősen javíthatja a korrózióállóságot. Ezenkívül a külső felület átfesthető vagy porszórható a cső védelmének fokozása érdekében. A teljes utólagos felszerelés azonban közel annyiba kerülhet, mint egy új henger, ezért a gazdasági indokoltságot eseti alapon kell értékelni. Üzemünk teljes hengercsere és alkatrész-frissítési lehetőséget is kínál.
4. kérdés: A rozsdamentes acélból készült mezőgazdasági hengerek mindig jobbak, mint a bevonattal ellátott szénacél?
Válasz: Nem feltétlenül. A rozsdamentes acél hengerek (316L vagy 17-4PH) kiváló korrózióállóságot biztosítanak, és költséghatékonyak lehetnek súlyos korrozív környezetben. Ezek azonban lényegesen drágábbak, mint a védőbevonatú szénacél, és nem feltétlenül szükségesek minden alkalmazáshoz. Ezenkívül a rozsdamentes acélnak kisebb a kifáradási szilárdsága, mint a szénacélnak hasonló keménységi szinten, ami nagy ciklusú alkalmazások esetén befolyásolhatja a henger élettartamát. Javasoljuk, hogy az anyagot és a bevonatrendszert az adott működési környezet és várható élettartam alapján válasszuk ki. A választáshoz korróziós kockázatértékelést végezhetünk.
5. kérdés: Milyen karbantartási gyakorlatok hosszabbítják meg a mezőgazdasági hidraulikus hengerek élettartamát?
Válasz: A következő karbantartási gyakorlatok hatékonyak a mezőgazdasági hidraulikus hengerek élettartamának meghosszabbításában: minden üzemnap után törölje le a szabaddá tett rudat egy tiszta ruhával, hogy eltávolítsa a korrozív maradványokat; vigyen fel vékony réteg könnyű olajat vagy korróziógátlót a rúd szabad felületére; havonta vizsgálja meg a bot felületét, nincs-e rajta ütés vagy pontozás; rendszeresen ellenőrizze a hengercső külső részét korrózió jeleit keresve; ütemezze a rúdtömítések és ablaktörlők cseréjét a gyártó ajánlásai alapján; és hajtson végre egy hidraulikaolaj-vizsgálati programot az olaj állapotának nyomon követésére és a szennyeződés kimutatására. Ezek a gyakorlatok a kiváló minőségű korrózióálló hengerek használatával kombinálva jelentősen meghosszabbíthatják az élettartamot.
A korrózióállóság alapvető követelmény a mezőgazdasági hidraulikus munkahengereknél, amelyek a modern mezőgazdasági műveletek igényes környezetében működnek. A mechanikai igénybevétel, a vegyi expozíció és a környezeti nedvesség kombinációja olyan körülményeket teremt, amelyek gyorsan leronthatják a védtelen hengereket, ami csökkent teljesítményhez, megnövekedett karbantartási költségekhez és váratlan állásidőhöz vezet a kritikus betakarítási időszakokban. Amint a cikkben szereplő elemzés kimutatta, a korrózióval összefüggő meghibásodások gazdasági hatásai messze túlmutatnak a pótalkatrészek költségén. A teljes élettartamot figyelembe véve a korrózióálló hengerek teljes birtoklási költsége jellemzően alacsonyabb, mint a normál hengereké.
A megfelelő korrózióállóság elérésének kulcsa több tényező kombinációjában rejlik: az adott működési környezettel kompatibilis anyagok kiválasztása, megfelelő védőbevonatok alkalmazása, és a henger kialakítása a sérülékenységi területek minimalizálása érdekében. A Raydafon Technology Group Co., Limitednél található gyárunk a korrózióállóság átfogó megközelítését dolgozta ki, amely minden egyes tényezőt figyelembe vesz, így olyan mezőgazdasági hidraulikus hengereket eredményezett, amelyek megbízható élettartamot biztosítanak a legigényesebb alkalmazásokban is. Folytatjuk a kutatást és az új korrózióvédelmi technológiák bevezetését termékeink élettartamának további meghosszabbítása érdekében.
Lépjen kapcsolatba a Raydafon Technology Group Co., Limited vállalattalhogy megvitassák az Ön speciális korrózióállósági követelményeit.
+86-574-87168065
Luotuo ipari terület, Zhenhai kerület, Ningbo város, Kína